

Hogyan cseréljük ki az üzemanyag-befecskendező vezetéket?
Cseréje a üzemanyag-befecskendező vezeték öt alapvető lépésből áll: ellenőrizze a cserevezeték helyes specifikációját, csökkentse a maradék üzemanyag-nyomást, válassza le a régi vezetéket mind a szivattyú/közös nyomócsöves végén, mind a befecskendező végén a megfelelő méretű csavarkulccsal, kézzel szerelje be az új vezetéket, mielőtt a hollandi anyákat a megadott értékre meghúzza, és minden csatlakozást ellenőrizni kell a szivárgás szempontjából a motor újraindítása után. Mert a üzemanyag-befecskendező vezeték (nagynyomású üzemanyag-befecskendező csőnek is nevezik) extrém, gyorsan változó nyomás alatt működik, és az eredeti vezeték pontos nyomásértékének, átmérőjének, hosszának és hajlítási geometriájának megfeleltetése sokkal fontosabb, mint a legtöbb más autóipari cső esetében. Ez az útmutató végigvezeti az üzemanyag-befecskendező vezetékek gyakori típusait, azok felépítését, az egyes típusok használatának módját, a vezetékkonfigurációk részletes összehasonlítását, a teljes csere- és karbantartási eljárást, valamint a gyakori kérdésekre adott válaszokat, így a technikusok, a flottaüzemeltetők és az alkatrészvásárlók a biztonságos és helyes csere elvégzéséhez szükséges gyakorlati részleteket ismerteti.
Az üzemanyag-befecskendező vezetékek gyakori típusai és jellemzőik
Nem minden üzemanyag-befecskendező vezeték néz ki vagy működik ugyanúgy. A megfelelő típus az általa kiszolgált üzemanyag-befecskendező rendszertől, a nyomástól, amelyet el kell viselnie, és attól, hogy a motortér mekkora irányítási rugalmasságot tesz lehetővé. Az alábbi kártyák a cseresor beszerzésekor leggyakrabban előforduló konfigurációkat ismertetik.
Közös nyomócsöves nagynyomású vezeték
A közös nyomócsövet egy egyedi befecskendezővel összekötő merev acélvezeték, amely úgy készült, hogy ellenálljon a modern dízel közös nyomócsöves rendszerekben alkalmazott nagyon magas, gyorsan pulzáló nyomásoknak.
Beépített szivattyú befecskendező sor
Egyedi merev acélcső, amely közvetlenül a mechanikus soros befecskendező szivattyútól az egyik befecskendezőig fut, jellemző a régebbi, közös nyomócsöves dízelmotor-konstrukciókra.
Hullámos, rugalmas üzemanyag-vezeték
Rugalmas hullámcső, amelyet általában alacsonyabb nyomású betápláló vagy visszatérő áramkörökben használnak, ahol a hajlítási képessége alkalmazkodik a motor mozgásához és vibrációjához.
Egyedi CNC-hajlított cseresor
Egy adott motor háromdimenziós útvonalának megfelelően meghajlított vonal, amelyet akkor állítanak elő, ha egy régebbi vagy kevésbé elterjedt motorhoz nem áll rendelkezésre közvetlen cserealkatrész.
Alacsony nyomású betápláló / visszatérő vezeték
Az üzemanyagot a tartályból a szivattyúba szállítja, vagy a felesleges üzemanyagot visszavezeti a tartályba, sokkal alacsonyabb nyomáson üzemelve, mint a befecskendező oldali nagynyomású vezetékek.
Az üzemanyag-befecskendező vezetékeket úgy tervezték, hogy az általuk kiszolgált üzemanyag-befecskendező rendszertől függően egy nagyon specifikus nyomástartományt viseljenek el. A régebbi mechanikus soros szivattyúrendszerek jellemzően lényegesen alacsonyabb csúcsnyomáson működnek, mint a modern közös nyomócsöves rendszerek. A dízel közös nyomócsöves architektúrája különösen növelte a befecskendezési nyomást az egymást követő motorgenerációk során, hogy javítsa a porlasztást és csökkentse a károsanyag-kibocsátást. Mivel a megfelelő cserevezetéket legalább a rendszer üzemi csúcsnyomására kell besorolni, a cserealkatrész rendelése előtt fontos első lépés annak megértése, hogy egy adott motor hol helyezkedik el ezen a nyomásspektrumon. Az alábbi szelvény a modern dízel közös nyomócsöves rendszerek hozzávetőleges helyzetét szemlélteti egy általános 0 és 250 MPa közötti referenciaskálán belül.
A mérőtű a skála felső részén található, tükrözve azt a széles körben hivatkozott pontot, hogy a modern dízel közös nyomócsöves rendszerek általában 200 MPa-t meghaladó csúcsnyomáson működnek. Ez értelemszerűen magasabb, mint a régebbi mechanikus soros befecskendező szivattyúrendszerekhez tartozó nyomástartomány, amelyek jellemzően ugyanazon skála alsó és középső részébe esnek. A gyakorlati következtetés mindenki számára, aki csere üzemanyag-befecskendező vezetéket vásárol, egyértelmű: egy régebbi, alacsonyabb nyomású rendszerhez tervezett vezetéket soha nem szabad modern, közös nyomócsöves motorra cserélni, még akkor sem, ha a fizikai méretek hasonlónak tűnnek. A gyártók ezt a nyomásigényt elsősorban az anyagválasztással és a következő részben ismertetett hidegmegmunkálási eljárással kezelik, nem pedig egyszerűen vastagabb falat használnak a közönséges csöveken. Érdemes megjegyezni, hogy a pontos csúcsnyomást bármely adott motormodell esetében mindig a motorgyártó saját specifikációi alapján kell megerősíteni, nem pedig egy általános referenciaskála alapján, mint ez. Ugyanazon gyártó különböző motorgenerációi eltérő nyomásszinten is működhetnek, mivel a károsanyag-kibocsátási és teljesítménykövetelmények idővel változnak. Ez az egyik oka annak, hogy az üzemanyag-befecskendező vezeték cseréje nem egy mindenki számára megfelelő feladat, és miért fontosabb a pontos specifikációnak a motorváltozathoz való igazítása, mint pusztán a durva fizikai megjelenés alapján. A motormodellek széles skáláját kezelő műhelyekben a rendszertípusonkénti általános nyomástartományok referenciatáblázatának vezetése csökkentheti az alulértékelt vezeték telepítésének kockázatát. Mivel a névleges nyomás alatt működő vezetékek meghibásodhatnak anélkül, hogy nyilvánvaló figyelmeztető jelek jelennének meg, ezt a specifikáció-ellenőrzést általában a biztonság szempontjából fontos lépésnek tekintik, nem pedig opcionális formalitásnak. Ennek a nyomáskörnyezetnek az áttekintése azt is segít megmagyarázni, hogy az üzemanyag-befecskendező vezetékeket – sok más autóipari csőszerelvénytől eltérően – miért gyártják viszonylag szűk tűréshatárokkal és speciális nyomásosztályokkal, nem pedig egyetlen univerzális kialakítással.
A megfelelő üzemanyag-befecskendező vezetéket az általa kiszolgált motor adott nyomásosztályára kell besorolni, mivel a kisebb nyomású vezeték cseréje egy modern common rail rendszerre meghibásodáshoz vezethet.
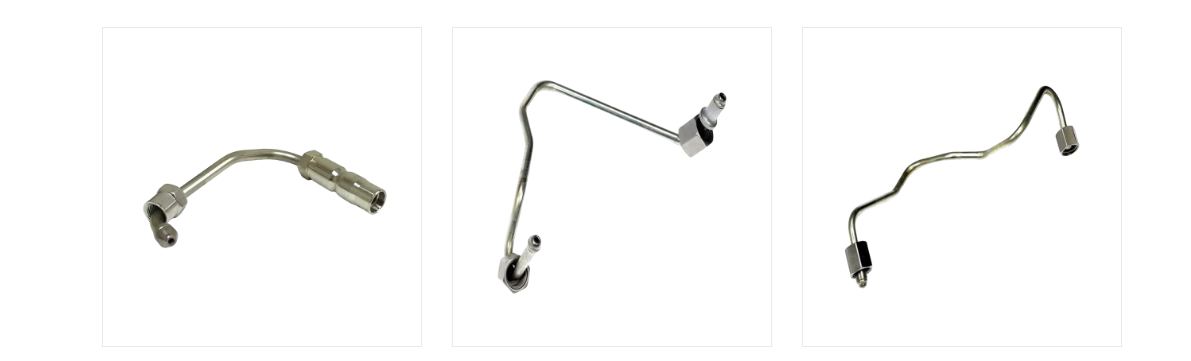
Az üzemanyag-befecskendező vezetékek felépítése: Anyag, szerkezet és működési elv
Az üzemanyag-befecskendező vezeték több, mint egy egyszerű csőhossz. Jellemzően speciálisan kiválasztott, nagy szilárdságú, gyengén ötvözött acélcsövekből készül, majd hőkezeléssel növelik az alap folyáshatárát. Sok nagynyomású vezeték ezután egy további hidegmegmunkálási folyamaton megy keresztül, amelyet autofrettázsnak neveznek, amelynek során a csövet szabályozott belső nyomásnak vetik alá, ami a belső fal enyhe képlékeny deformációját okozza. Miután ez a nyomás megszűnik, a belső fal megtartja a maradék nyomófeszültség rétegét, amelyet üzemi nyomással kell leküzdeni, mielőtt bármilyen nettó húzófeszültség felhalmozódna az anyagban, ami jelentősen javítja a kifáradási ellenállást és a repedési nyomást. A precíziós CNC csőhajlító berendezést ezután a kész vonal pontos háromdimenziós geometriájára formálják, amelyet egy adott motor megkövetel, mivel a nem megfelelő hajlítási sugár a feszültséget a vonal rossz pontjára koncentrálhatja. Az alábbi táblázat összefoglalja azokat a szerkezeti elemeket, amelyek jellemzően egy merev nagynyomású vezetékben találhatók a rugalmas hullámkarton vonalakhoz képest.
Merev nagynyomású vezetékszerkezet
| Rugalmas hullámos vonalszerkezet
|
A tüzelőanyag-befecskendező vezetékek fáradtságállóságát elsősorban az acélcsövek feldolgozási módja határozza meg, nem pedig a falvastagság. Az egyes befecskendezési eseményekből származó ismételt nagynyomású impulzusok ciklikus feszültséget okoznak a cső belső falán, ahol a legvalószínűbb, hogy idővel kifáradási repedések keletkeznek. A hőkezelés javíthatja az acél alapszilárdságát, de a további hidegmegmunkálási autofrettázs eljárást kifejezetten ennek a ciklikus feszültségnek az ellensúlyozására használják. Az alábbi táblázat szemléltető relatív kifáradási élettartam-indexet mutat be, összehasonlítva a szabványos csöveket, a hőkezelt csöveket és az önfeszítéssel kezelt csöveket.
Amint a diagram mutatja, ezen az ábrán a standard acélcsövek, további feldolgozás nélkül vannak beállítva a relatív kifáradási élettartam indexeként. A hőkezelt csövek mérsékelt javulást mutatnak az alapvonalhoz képest, összhangban azzal az általános mérnöki elvvel, hogy a hőkezelés növeli az alap folyáshatárát, és ezáltal megnöveli a cső által elviselhető feszültségszintet, mielőtt a fáradásos károsodás felhalmozódna. Ebben a szemléltető összehasonlításban az automatikus feszítéssel kezelt csövek mutatják a legnagyobb javulást a három kategória közül, ami összhangban van azzal, hogy ez a hidegmegmunkálási folyamat miért kifejezetten a nagynyomású üzemanyag-befecskendező vezetékek gyártásához kapcsolódik, nem pedig az általános célú acélcsövekhez. A javulás mögött az a mechanizmus áll, hogy az önfeszítés után a belső falban maradt maradék nyomófeszültséget először üzemi húzófeszültséggel kell leküzdeni, mielőtt bármilyen nettó húzófeszültség kialakulna, hatékonyan megemelve a gyakorlati kifáradási küszöböt. Ez különösen fontos a befecskendező vezetékek esetében, mivel ezek a motor élettartama során nagyon sok nyomásciklust tapasztalnak, így a fáradtságállóság mérsékelt javulása is halmozottan értelmezhető. Érdemes ezt a táblázatot szemléltető relatív összehasonlításnak tekinteni, nem pedig egy konkrét élettartamra vonatkozó garanciaként kezelni, mivel a tényleges kifáradási teljesítmény a csőátmérőtől, falvastagságtól, hajlítási sugártól és a beépítés minőségétől is függ. A fent leírt anyagtudomány alapján a megfelelően gyártott és megfelelően telepített, önfrettázással kezelt vezetéktől általában elvárható, hogy azonos működési feltételek mellett jobb teljesítményt nyújtson egy hasonló méretű szabványos csöveknél. Ez az egyik oka annak, hogy egy speciális tüzelőanyag-befecskendezőcső-gyártó ezt a feldolgozási lépést általában a gyártás alapvető részeként kezeli, nem pedig opcionális frissítésként. A cserevezetékeket beszerző vásárlók és műhelyek számára releváns kérdés lehet annak megerősítése, hogy a szállító ezt a fajta feldolgozást alkalmazza a nagynyomású vezetékeken, függetlenül a vonal alapvető méretspecifikációjától. Ennek a gyártási részletnek a megértése segít megmagyarázni azt is, hogy az általános acélcső, még ha a külső méretei is megfelelőek, miért nem tekinthetők megfelelő helyettesítőnek egy erre a célra épített üzemanyag-befecskendező vezetéket nagynyomású alkalmazásokban.
Az autofrettázs hidegmegmunkálás és a precíziós CNC hajlítás adja a kifejezetten erre a célra épített üzemanyag-befecskendező vezetéknek a fáradásállóságát, ezért az általános acélcső nem megfelelő helyettesítője.
Alkalmazási forgatókönyvek és kulcsfontosságú kiválasztási kritériumok az üzemanyag-befecskendező vezetékekhez
Az üzemanyag-befecskendező vezetékeket a dízel- és közvetlen befecskendezéses alkalmazások széles körében használják. A közös nyomócsöves rendszerű személy- és kistehergépjármű-dízelmotorok rövid, precízen hajlított nagynyomású vezetékekre támaszkodnak, amelyeket egy szorosan zárt motortéren vezetnek át. A nehéz tehergépjárművek és a mezőgazdasági dízelmotorok gyakran hosszabb sorokat használnak bonyolultabb hajlítási geometriával, hogy elérjék a nagyobb hengerfejen elhelyezett befecskendezőket. A tengeri dízelmotorok és az ipari generátorok gyakran nagyobb átmérőjű vezetékeket használnak, amelyek folyamatos munkaciklusra vannak méretezve, nem pedig időszakos autóipari használatra. A benzin közvetlen befecskendezéses rendszerek is használnak dedikált nagynyomású vezetékeket, bár jellemzően alacsonyabb csúcsnyomáson, mint a dízel közös nyomócsöves rendszerek.
Csere üzemanyag-befecskendező gépsor kiválasztásakor vagy beszerzésekor a vásárlók általában egy következetes kritériumrendszeren dolgoznak, mielőtt megrendelést adnak a gyártótól vagy beszállítótól:
- A vezeték nyomásértéke eléri vagy meghaladja a motorrendszer üzemi csúcsnyomását?
- A külső átmérő és a falvastagság megegyezik az eredeti berendezés specifikációjával?
- A hajlítási geometria és a teljes hossz megfelelően reprodukálja az eredeti útvonalat?
- A végszerelvények és a tömítőkúp szöge megegyezik a csatlakoztatott szivattyú- és befecskendezőnyílásokkal?
- A cső anyaga és feldolgozása (hőkezelés, autofrettázs) összhangban van a nagynyomású feladattal?
- Támogathatja-e a gyártó vagy a nagykereskedő az ismételt megrendeléseket állandó méretpontossággal flotta vagy több egység igénye esetén?
Az üzemanyag-befecskendező vezetékek nem tapasztalnak állandó, egyenletes nyomást a motor működése közben; ehelyett a nyomás gyorsan ingadozik, amikor minden egyes injekciós esemény kinyitja és bezárja az injektort. Ez a pulzálási minta másodpercenként sokszor megismétlődik tipikus motorfordulatszámon, ismétlődő terhelési ciklusokat hozva a vezetékre és annak végszerelvényeire. Ha az egyes impulzusok alatt elért csúcsnyomás helyett csak az átlagos üzemi nyomásra névleges vonalat választunk, akkor jelentősen csökkentett biztonsági ráhagyás maradna. A befecskendező rendszer tervezését áttekintő mérnökök általában a nyomáspulzáció alakját veszik figyelembe, nem csak egyetlen csúcsszámot, hogy megértsék a vonal mentén a valós működési feltételeket. Az alábbi területdiagram egy szemléltető nyomás-pulzációs mintát mutat be egy befecskendezési ciklus alatt kontextusként.
Az árnyékolt területdiagram azt mutatja, hogy a nyomás meredeken emelkedik a befecskendezési esemény során, tükrözve azt a rövid időszakot, amikor az üzemanyag a befecskendező fúvókán keresztül a rendszer csúcsnyomása mellett préselődik át. Ezen a befecskendezési ablakon kívül a vezetékben lévő nyomás egy viszonylag egyenletesebb alapvonal felé rendeződik, amely a közös nyomócsöves vagy a szivattyú tartónyomásához kapcsolódik. Ez a minta folyamatosan ismétlődik, miközben a motor jár, ami azt jelenti, hogy a befecskendező vezeték nagyon sok ilyen nyomásciklust tapasztal a normál üzemórák során. Ennek a pulzációs mintának az a gyakorlati jelentősége, hogy a vezeték névleges nyomásának specifikációjában figyelembe kell venni az egyes impulzusok csúcsát, nem egyszerűen a cikluson átívelő átlagos nyomást. Ez is része annak, hogy az előző részben tárgyalt fáradtságállóság miért olyan fontos tervezési szempont kifejezetten az üzemanyag-befecskendező vezetékek esetében, mivel a vezeték alapvetően folyamatos ciklikus terhelésnek van kitéve, nem pedig egyetlen statikus nyomásnak. A motor fordulatszámának és terhelésének változásai szintén megváltoztatják ennek a pulzálási mintának a gyakoriságát és bizonyos mértékig az alakját is, mivel a befecskendezés időzítése és időtartama az üzemanyag-szükséglethez igazodik. A tervezett nyomásosztálynak megfelelően minősített és feldolgozott vezetéket úgy tervezték, hogy elviselje ezt a pulzálási mintát a motor várható szervizintervallumában. Ha egy vonalat alulértékelték, vagy az öregedés vagy gyártási hiba miatt kifáradásos sérüléseket szenvedett, akkor ez az ismétlődő lüktetés gyakran az a mechanizmus, amely végül repedéshez vagy meghibásodáshoz vezet egy feszültségkoncentrációs ponton, például egy hajlítási vagy illesztési csatlakozásnál. Ez a pulzáció által vezérelt feszültségmintázat a nyomásbesorolással kapcsolatos korábbi ponthoz is releváns: egy olyan vonal, amely önmagában egy átlagos nyomásérték alapján megfelelőnek tűnik, még mindig alulméretezett az üzem közben tapasztalható tényleges impulzuscsúcsnyomáshoz képest. Ennek a megkülönböztetésnek a felismerése hasznos kontextus a különböző befecskendezősorok specifikációs lapjainak összehasonlításakor a kiválasztási vagy csere-döntés során.
A megfelelő üzemanyag-befecskendező vezeték kiválasztása a nyomásérték, a méretek és a hajlítási geometria pontos motorrendszerhez való illeszkedésétől függ, nem csak az általános alkalmazási kategóriától.
Üzemanyag-befecskendező vezetéktípusok: Részletes összehasonlítás
Az alábbi táblázat a cseredöntés szempontjából leginkább releváns három konfigurációt hasonlítja össze: a merev, nagynyomású acélvezetéket, a rugalmas hullámkarton vonalat és az egyedi CNC-hajlított cseresort, amelyet akkor készítenek, ha egy kész alkatrész nem áll rendelkezésre.
| Méret | Merev nagynyomású vezeték | Rugalmas hullámos vonal | Egyedi CNC-hajlított vonal |
|---|---|---|---|
| Elsődleges felhasználás | Szivattyú/sín-befecskendező nagynyomású szállítás | Alacsony nyomású táp/visszatérő áramkörök | Közvetlen csere a megszűnt OEM sorozatokhoz |
| Tipikus nyomástartomány | Gyakran 100-250 MPa | Viszonylag alacsony nyomás | Megfelel az eredeti rendszer besorolásának |
| Anyag | Gyengén ötvözött acél, hőkezelt, autofrettázással megmunkált | Hullámos fém vagy megerősített rugalmas cső | Ugyanaz acél eljárás, mint a merev vonal, egyedi hajlítás |
| Rugalmasság | Merev, fix geometria | Rugalmas, hogy elnyeli a vibrációt és a mozgást | Merev, meghatározott geometriára gyártva |
| Beépítési pontosság szükséges | Magas, pontos hajlítás és hossz egyezés szükséges | Mérsékelt | Magas, az eredeti útvonalat kell reprodukálnia |
| Tipikus hibapont | Fáradás esetén hajlítsa meg vagy rögzítse a csatlakozást | Hullámfal vagy hullámos idom | Fáradás esetén hajlítsa meg vagy rögzítse a csatlakozást |
Az üzemanyag-befecskendező vezetékének nem minden pontja éri ugyanolyan mértékű igénybevételt a motor működése során. Az egyenes csőszakaszok általában viszonylag egyenletesen osztják el a nyomásfüggő feszültséget hosszuk mentén. A hajlított szakaszok ezzel szemben a további feszültséget az ív külső sugarára koncentrálják, mivel a csőfal vékonyabb és geometriailag bonyolultabb egy kanyarban, mint egy egyenes futásnál. A tömítőkúp geometriájának és a hollandi anyától származó szorítóerőnek köszönhetően az illesztési csatlakozások saját feszültségkoncentrációt biztosítanak. Az alábbi hőtérkép szemléltető relatív feszültségindexet mutat be ezen a három csőzónán három motorterhelési körülmény mellett.
| Csőzóna | Tétlen | Részleges terhelés | Teljes terhelés |
|---|---|---|---|
| Egyenes szakasz | 2 | 4 | 6 |
| Hajlítási szakasz | 3 | 6 | 9 |
| Szerelvény csatlakozás | 3 | 5 | 8 |
A hőtérkép az üresjárattól a teljes terhelés felé növekvő relatív feszültséget mutatja mindhárom csőzónában, ami közvetlenül következik a magasabb befecskendezési nyomásból és a nagyobb motorterheléshez kapcsolódó gyakoribb befecskendezési eseményekből. Az egyes terhelési viszonyok között a hajlítási szakasz következetesen magasabb relatív feszültségindexet mutat, mint az egyenes szakasz, ami azt szemlélteti, hogy a hajlítási geometriát és a hajlítási sugarat miért tekintik fontos tervezési részletnek, nem pedig véletlen útvonalválasztásnak. Az illesztési csatlakozások szintén magasabb relatív feszültséget mutatnak az egyenes szakaszokhoz képest, bár általában valamivel alacsonyabbak, mint a hajlítási szakasz ebben a szemléltető összehasonlításban, tükrözve a feszültség koncentrált, de lokalizált jellegét egy menetes csatlakozási ponton. Teljes terhelésnél mindhárom zóna a legmagasabb értéket mutatja ebben a szemléltető mintában, ami összhangban van a nyomáspulzáció csúcsértékéről az egyes befecskendezési események során, nagyobb üzemanyag-igény esetén. Ez a minta segít megmagyarázni, hogy az üzemanyag-befecskendező vezetékekben miért jelentenek gyakrabban a fáradtságból eredő meghibásodásokat a kanyarokban és a szerelvénycsatlakozásoknál, mint a cső zavartalan egyenes szakaszán. A gyártók számára ez egy része annak az indoklásnak, hogy precíziós CNC hajlítóberendezéseket használjanak, amelyek egyenletes, fokozatos hajlítási sugarat tudnak létrehozni, nem pedig éles vagy egyenetlen hajlítást, amely tovább koncentrálná a feszültséget ezen a ponton. A cserét végző műhelyek számára ez a minta praktikus emlékeztető arra is, hogy alaposan ellenőrizzék a hajlítási területeket és az illesztési csatlakozásokat felületi sérülés, korrózió vagy korábbi túlhúzás jelei miatt, mielőtt feltételeznénk, hogy a vezeték még használható. Tovább erősíti, hogy a cserevonalnak miért kell az eredeti hajlítási geometriát reprodukálnia ahelyett, hogy élesebb vagy feszesebb hajlítást használjon megoldásként a telepítés során, mivel a hajlítási sugár megváltoztatása eltolhatja az itt látható feszültségkoncentrációs mintát. Ha ezt a hőtérképet szemléltető mérnöki mintaként kezeljük, nem pedig mért eredményként egy adott motorra vonatkozóan, a műhelyek és berendezések kezelői továbbra is használhatják az általános zónánkénti viszonyt az ellenőrzési pontok fontossági sorrendjének meghatározásához a rutin karbantartás során.
A hajlított szakaszok és az illesztési csatlakozások következetesen nagyobb igénybevételnek vannak kitéve, mint az egyenes szakaszok, ezért a cserevonalaknak az eredeti hajlítási geometriát kell reprodukálniuk, nem pedig egy mezőmódosított parancsikont.
Csere és karbantartási útmutató: Az üzemanyag-befecskendező vezeték biztonságos cseréje
A következő sorrend felvázolja az üzemanyag-befecskendező vezeték cseréjének általános folyamatát. A pontos lépéseket, nyomatékértékeket és nyomáscsökkentési eljárásokat a munka megkezdése előtt mindig ellenőrizni kell az adott motor vagy berendezés gyártójának szervizdokumentációjában.
- Ellenőrizze a cserevezeték helyes specifikációját, beleértve a nyomásértéket, az átmérőt, a hosszt és a hajlítási geometriát, az OEM referencia- vagy szervizkönyvében.
- A nagynyomású vezetékek leválasztása előtt engedje le a maradék üzemanyag-nyomást a motor gyártója által meghatározott eljárás szerint.
- Húzza ki az akkumulátort vagy válassza le az elektromos rendszert általános óvintézkedésként, mielőtt az üzemanyagrendszer közelében dolgozna.
- Lazítsa meg és távolítsa el a hollandi anyákat mind a szivattyú/sín végén, mind a befecskendező szelep végén a megfelelő méretű hollandi anyával vagy csavarkulccsal, hogy elkerülje a szerelvények lekerekítését.
- Óvatosan húzza ki a régi zsinórt anélkül, hogy a szomszédos alkatrészekhez kényszerítené, ügyelve az eredeti útvonalra és hajlítási irányra.
- Az új vezeték beszerelése előtt ellenőrizze a tömítőkúp felületeit mind az injektor, mind a szivattyú/sín csatlakozóinál, hogy nem sérültek-e.
- Először kézzel helyezze el az új vonalat, a tömítőkúpokat egyenesbe állítva, mielőtt becsavarná a hollandi anyákat, hogy elkerülje a keresztmenetet.
- Minden hollandi anyát húzzon meg a motor vagy a vezeték gyártója által megadott értékre, elkerülve az alul- és túlhúzást.
- Csatlakoztassa újra az akkumulátort, és kövesse a gyártó által megadott indítási eljárást az üzemanyag-ellátó rendszer nyomás alá helyezéséhez.
- Indítsa el a motort alapjáraton, és minden új csatlakozást szemrevételezéssel ellenőrizze, hogy nem szivárog-e üzemanyag, mielőtt a járművet vagy a berendezést visszaállítaná a normál üzembe.
- Rövid futási idő után ellenőrizze újra az egyes szerelvények forgatónyomatékát, mivel a kezdeti hőciklus néha utólagos ellenőrzést igényel.
Az eredeti berendezés geometriájának megfelelő cseresor beszerzése gyakran ennek a folyamatnak a legnehezebb része, különösen a régebbi vagy kevésbé elterjedt motormodellek esetében, ahol nem áll rendelkezésre kész sorozat. A NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., amely a korábbi, 1995-ben alapított Ningbo Xingxin Metal Products Factory alapján jött létre, egy üzemanyag-befecskendező vezetékeket gyártó és autóipari csőszerelvény-gyár, amely Wanhouban, Zhanqi Town, Yinzhou kerületben, Ningbo államban található, és körülbelül 2006 négyzetméteres, 02 négyzetméteres létesítményből működik. gyári alapterület. A cég gyártási rendszere tíz CNC teljesen automata csőhajlító gépet, nagyméretű keményforrasztó kemence szerelősorokat, hidraulikus belső alakító berendezéseket, egy 800 tonnás hidraulikus víztágító gépet, automata lézerhegesztőket, hegesztőrobotokat és nagyméretű megmunkáló központokat foglal magában, amelyeket egy házon belüli kutató- és vizsgálólaboratórium támogat. Ez a fajta CNC hajlítási és alakítási képesség lehetővé teszi az üzemanyag-befecskendező csövek beszállítói számára, hogy pontosan reprodukálják egy adott motor háromdimenziós útvonalát, ami közvetlenül releváns, ha a cseresornak meg kell felelnie az eredeti kanyargeometriának, nem pedig egy általános egyenes hosszhoz kell igazítania. A flottaüzemeltetők, műhelyek és berendezésgyártók számára, akik nagy mennyiségben szerzik be a cseresorokat, egy elismert autóipari csőgyártóval vagy nagykereskedővel való együttműködés elősegítheti az állandó méretpontosság biztosítását az ismétlődő megrendeléseknél.
A biztonságos üzemanyag-befecskendező vezetékcsere attól függ, hogy először le kell engedni a rendszer nyomását, pontosan meg kell felelni az eredeti specifikációnak, és minden csatlakozást meg kell húzni a gyártó által megadott értékre.
Gyakran ismételt kérdések az üzemanyag-befecskendező vezeték cseréjével kapcsolatban
Mi a helyes eljárás az üzemanyag-befecskendező vezeték cseréjéhez?Cseréje a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Csökkentenem kell az üzemanyagrendszer nyomását, mielőtt eltávolítom a befecskendező vezetéket?Igen, a maradék nyomás a motor leállítása után is megmaradhat a nagynyomású üzemanyag-ellátó rendszerben, ezért a gyártó által előírt nyomáscsökkentési eljárás követése a befecskendező vezetékek leválasztása előtt szokásos óvintézkedés. Ennek a lépésnek a kihagyása biztonsági kockázatot jelenthet, tekintettel a közös nyomócsöves és hasonló nagynyomású üzemanyag-rendszerek nyomására. |
Az üzemanyag-befecskendező vezeték meghajlítható vagy átformálható a szerelés során?A tüzelőanyag-befecskendező vezetékeket meghatározott geometriára tervezték és CNC-hajlították, és a vezeték átformálása vagy erőltetése a telepítés során olyan feszültségkoncentrációkat vagy felületi sérüléseket okozhat, amelyekkel az eredeti tervben nem számoltak. Ha egy cserevezeték nem felel meg a szükséges útválasztásnak, általában a megbízhatóbb megközelítés a helyesen hajlított csere beszerzése, nem pedig a meglévő vonal helyszíni módosítása. |
Milyen nyomatékot kell alkalmazni új üzemanyag-befecskendező vezeték beszerelésekor?A befecskendező szelepsor hollandi anyáinak nyomatékértékei a szerelvény méretétől, a menettípustól és a motor gyártójának specifikációitól függően változnak, ezért az általános becslés helyett a vonatkozó szervizkönyvet vagy a gyártó nyomatéktáblázatát kell használni a pontos adatokhoz. Mind az alul-, mind a túlhúzás megbízhatósági problémákat okozhat, ezért a megadott nyomatékérték megfeleltetése a cserefolyamat fontos lépéseként kezelendő. |
Honnan tudhatom, hogy az üzemanyag-befecskendező vezetéket javítás helyett cserélni kell?Látható repedések, korrózió, deformáció vagy tüzelőanyag-szivárgás egy kanyar vagy szerelvénycsatlakozás körül gyakori jelei annak, hogy a vezetéket javítás helyett cserélni kell, mivel ezek a vezetékek folyamatos nagynyomású ciklusban működnek, amelynek a javítási módszereket általában nem úgy tervezték, hogy megbízhatóan ellenálljanak. Minden olyan vonalat, amely egy feszültségkoncentrációs pont közelében sérülést mutat, mint például egy kanyar vagy egy illesztés, általában cserejelöltként kezelik, nem pedig javítási jelöltként. |
Mire kell figyelnie a műhelynek vagy a nagykereskedőnek, amikor a csere-üzemanyag-befecskendező vezetékeket a gyártótól szerzi be?A vevők általában azt vizsgálják, hogy a gyártó képes-e pontosan illeszkedni az eredeti hajlítási geometriához és nyomásbesoroláshoz, valamint a gyártási kapacitásra és az ismétlődő rendelések konzisztenciájára flotta vagy több egység igénye esetén. A beszállító gyártási berendezéseinek és minőségi folyamatainak, például a CNC-hajlítási pontosság és az anyagkövetési gyakorlatok felülvizsgálata hasznos része lehet az üzemanyag-befecskendezőcsövek gyártójának vagy nagykereskedőjének a folyamatos beszerzés szempontjából történő értékelésének. |
Cseréje a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
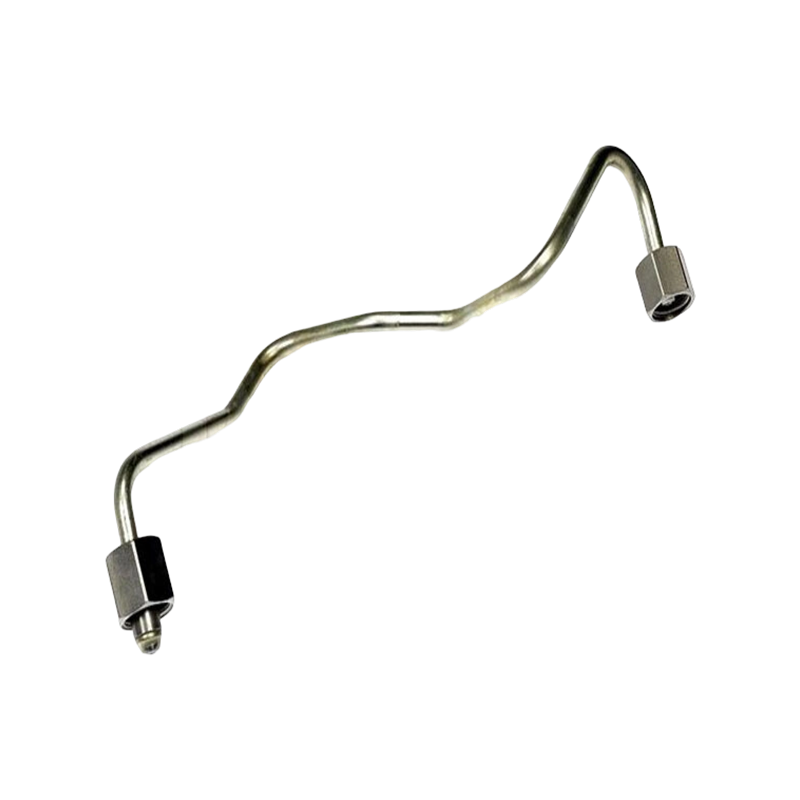
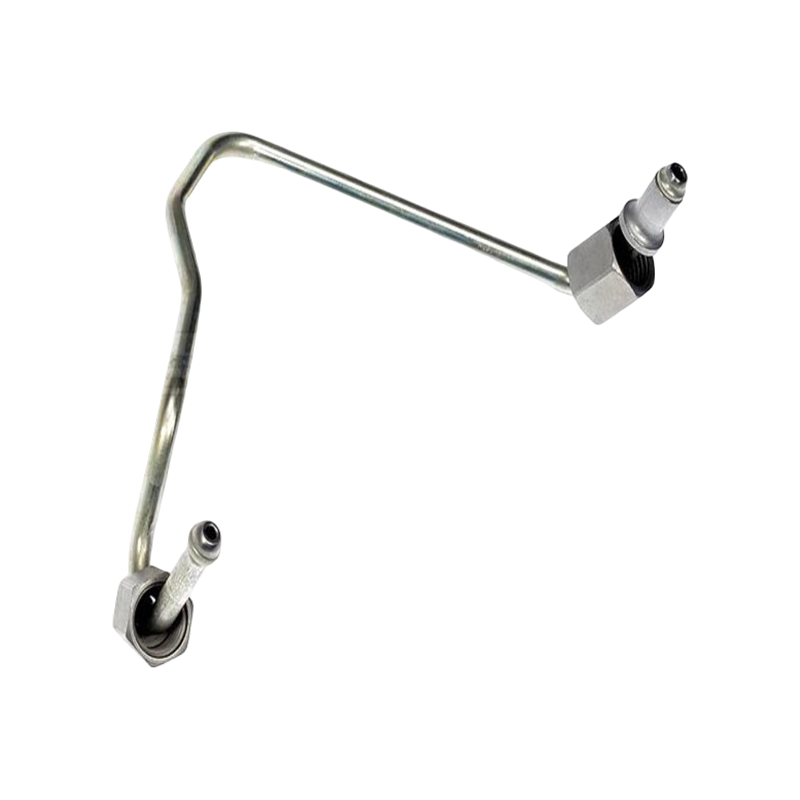
Fő termékeink
 Lépjen kapcsolatba velünk
+86-138 0586 3066
+86-574 8840 6311
 Termékek
 Küldj E-mailt
 Mobil
Szerzői jog ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Minden jog fenntartva.
 Prémium autóipari csőgyár Kínában
Egyedi autóipari csőszerelvények beszerzése
magánélet